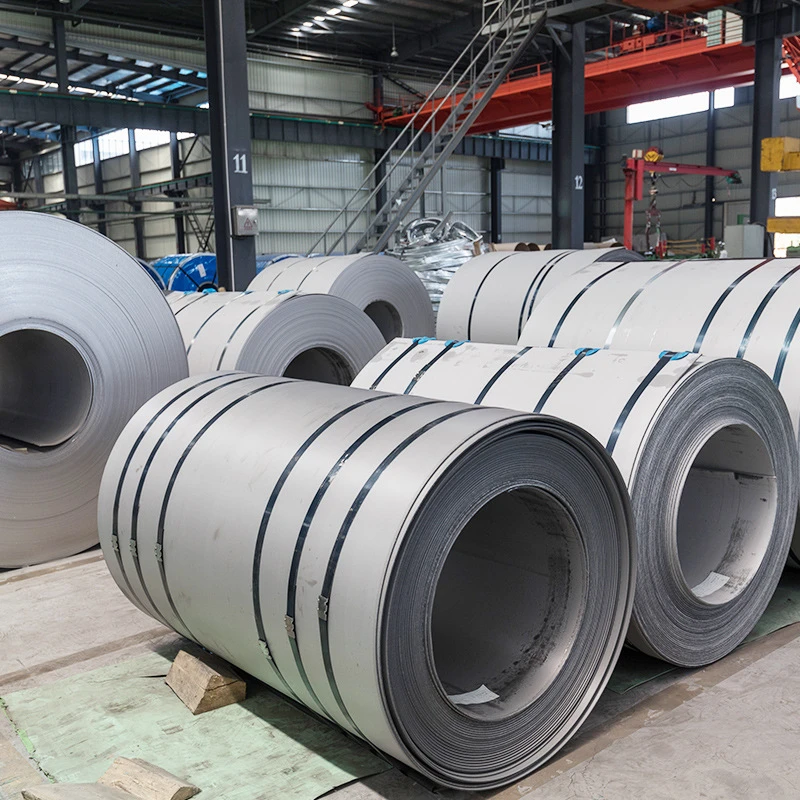
Vlastnosti produktov

Extrémne nízky koeficient tepelnej rozťažnosti (hlavná výhoda)
Hlavná výhoda INVAR spočíva v extrémne nízkom koeficiente tepelnej rozťažnosti. V rozsahu teplôt od -100 stupňov do +200 stupňov je jeho priemerný koeficient lineárnej rozťažnosti len 1,2 × 10⁻⁶ / stupeň až 1,8 × 10⁻⁶ / stupeň, čo je výrazne menej ako pri bežnej uhlíkovej oceli (približne 11 × 10⁻mate⁻⁶ / stupeň) a približne 16 × 10⁻⁶ / stupeň). V intervale izbovej teploty do 100 stupňov môže byť jeho koeficient rozťažnosti len 0,8 × 10⁻⁶ / stupeň až 1,2 × 10⁻⁶ / stupeň a dokonca sa môže v rámci špecifických teplotných rozsahov priblížiť k nule. Táto vlastnosť ho robí nenahraditeľným v aplikáciách s extrémne vysokými požiadavkami na rozmerovú tepelnú stabilitu, ako sú presné meracie prístroje, laserové rezonátory a konštrukčné komponenty satelitov.

Dobrá plasticita a spracovateľský výkon
INVAR vykazuje dobrú plasticitu a spracovateľnosť v žíhanom stave, s ťažnosťou až 30% až 40% a vysokým zmenšením plochy. Môže prejsť rôznymi procesmi tvárnenia za studena, ako je valcovanie za studena, ťahanie za studena, razenie a ohýbanie, a môže sa tiež vyrábať do rôznych foriem, ako sú dosky, pásy, drôty a rúrky, pomocou konvenčných metód obrábania, ako je sústruženie, frézovanie a vŕtanie. Má silný sklon k mechanickému spevneniu, preto sa odporúča používať ostré nástroje a vhodné rezné parametre.

Vynikajúce-mechanické vlastnosti pri nízkych teplotách
INVAR nepodlieha ťažnému -do{1}}krehkému prechodu v prostredí s nízkou-teplotou a zachováva si dobrú pevnosť a húževnatosť aj pri -196 stupňoch (teplota kvapalného dusíka) bez toho, aby došlo k krehkému lomu pri nízkych-teplotách. Táto vlastnosť z neho robí základný materiál pre nosiče a skladovacie nádrže skvapalneného zemného plynu (LNG), pretože LNG sa skladuje pri teplote približne -162 stupňov, kde by bežná oceľ bola vystavená silnému sťahu za studena. Nízky koeficient tepelnej rozťažnosti INVAR výrazne znižuje namáhanie pri kontrakcii za studena, čím zaisťuje konštrukčnú bezpečnosť skladovacích nádrží.

Dobrá rozmerová stabilita a organizačná stabilita
INVAR môže dosiahnuť stabilnú austenitickú mikroštruktúru a vynikajúcu rozmerovú stabilitu prostredníctvom optimalizovaných procesov tepelného spracovania (žíhanie + stabilizácia). Počas-dlhodobej prevádzky sú jeho rozmerové zmeny minimálne, vďaka čomu je vhodný pre presné prístroje a metrologické normy, ktoré vyžadujú prísnu dlhodobú-spoľahlivosť a rozmerovú stabilitu. Stabilizačná úprava (udržiavanie pri 300-400 stupňoch po dobu 10-20 hodín) účinne eliminuje zvyškové napätia a znižuje rozmerový posun počas následného použitia.
Dobrý zvárací výkon
INVAR je možné spájať metódami ako je zváranie TIG, odporové zváranie a zváranie elektrónovým lúčom. Pri zváraní sa odporúča použiť prídavný drôt z rovnakého materiálu INVAR, aby sa zabezpečilo, že nízka rozťažnosť zvarového švu bude v súlade so základným materiálom. Po zváraní sa zvyčajne vyžaduje-žíhanie na zmiernenie pnutia, aby sa eliminoval rast zŕn alebo precipitované fázy, ktoré sa môžu vyskytnúť v oblasti ovplyvnenej teplom-, čím sa zabráni zmenám v lokálnom koeficiente tepelnej rozťažnosti.
Technické špecifikácie
Chemické zloženie (ASTM F1684 / GB/T 15018) Zostávajúce množstvo
|
Prvok |
Štandardné požiadavky |
Poznámky |
|
Ni |
35.0 - 37.0% |
Kľúčový prvok s približne 36% obsahom niklu je rozhodujúci pre dosiahnutie nízkej expanzie, určujúcej Curieho bod a invar efekt. |
|
Fe |
Zostávajúce množstvo (asi 64 %) |
Matricové prvky, ktoré tvoria tvár{0}}centrovanú kubickú (FCC) austenitickú štruktúru s niklom |
|
C |
Menšie alebo rovné 0,05 % |
Prísne kontrolujte, aby ste zabránili tvorbe karbidov, ktoré môžu poškodiť rozmerovú stabilitu |
|
Mn |
Menšie alebo rovné 0,60 % |
Prísna kontrola; nadmerné hladiny mierne zvýšia koeficient expanzie |
|
Si |
Menšie alebo rovné 0,30 % |
Prísna kontrola |
|
P |
Menšie alebo rovné 0,020 % |
Ak sú prvky nečistôt nadmerné, môžu zhoršiť húževnatosť pri nízkych{0}}teplotách a spracovateľnosť za tepla. |
|
S |
Menšie alebo rovné 0,020 % |
Prvky nečistôt, prísne kontrolované |
|
Co |
Menšie alebo rovné 1,0 % |
Stopové prvky, ktoré zvyčajne existujú ako nečistoty |
|
Cr |
Menšie alebo rovné 0,50 % |
Stopové prvky, ktoré zvyčajne existujú ako nečistoty |
|
Cu |
Menšie alebo rovné 0,50 % |
Stopové prvky, ktoré zvyčajne existujú ako nečistoty |
Fyzikálne vlastnosti
|
Nehnuteľnosť |
Hodnota/Rozsah |
Podmienky testu |
|
Hustota |
8,05 g/cm³ |
Izbová teplota (20 stupňov) |
|
Bod topenia |
1427 - 1430 stupeň |
- |
|
Curieova teplota |
230 stupňov (535 stupňov F) |
Nízka rozťažnosť po tejto teplote zmizne. |
|
Tepelná vodivosť (20 stupňov) |
10 - 13 W/(m·K) |
- |
|
Odpor |
0.78 - 0.82 μΩ·m |
Izbová teplota |
|
Špecifická tepelná kapacita |
515 J/(kg·K) |
Izbová teplota |
|
Modul pružnosti (Youngov modul) |
140 - 150 GPa |
Izbová teplota |
|
Magnetizmus |
Feromagnetizmus (pod Curieovým bodom) |
Bod Curie je približne 230 stupňov, nad ktorými prechádza do paramagnetizmu. |
Mechanické vlastnosti (Žíhaný stav, typické hodnoty)
|
Nehnuteľnosť |
Typická hodnota |
Špecifikácia |
|
Pevnosť v ťahu |
450 - 550 MPa |
ASTM B348 |
|
Medza klzu (0,2 % offset) |
240 - 310 MPa |
ASTM B348 |
|
Predĺženie |
Väčšie alebo rovné 30 % (zvyčajne 35 – 40 %) |
ASTM B348 |
|
Zmenšenie-prierezovej plochy |
Väčšie alebo rovné 40 % |
- |
|
Tvrdosť |
120 - 150 HV / Menšie alebo rovné 70 HRB |
- |
Poznámka: Po deformácii za studena sa pevnosť INVAR môže výrazne zvýšiť (pevnosť v ťahu až 800-1000 MPa), ale zodpovedajúcim spôsobom sa zníži jeho ťažnosť. Materiály v stave opracovania za studena sú vhodné pre aplikácie s vyššími požiadavkami na pevnosť.
Výkon tepelnej rozťažnosti (ukazovateľ výkonu jadra)
|
Rozsah teplôt |
Priemerný koeficient lineárnej expanzie (×10⁻⁶ / stupeň) |
Poznámka |
|
20 - 50 stupeň |
0.6 |
Takmer-nulový rozsah rozšírenia |
|
20 - 100 stupeň |
0.8 - 1.8 |
Hlavné výhody Rozsah teplôt |
|
20 - 200 stupeň |
1.7 - 2.0 |
- |
|
20 - 300 stupeň |
4.9 - 5.1 |
Keď sa približuje ku Curieho bodu, koeficient expanzie sa zvyšuje |
|
20 - 400 stupeň |
7.8 - 8.0 |
Koeficient rozťažnosti sa prudko zvyšuje po prekročení Curieho bodu |
|
20 - 500 stupeň |
9.7 - 10.0 |
Návrat k normálnemu správaniu tepelnej rozťažnosti |
Poznámka: Nízka expanzia INVAR závisí od jeho feromagnetizmu. Akonáhle teplota prekročí Curieho bod (približne 230 stupňov), efekt magnetostrikcie zmizne a koeficient tepelnej rozťažnosti sa prudko zvýši na úroveň porovnateľnú s úrovňou bežnej ocele (asi 12 × 10⁻⁶ / stupeň až 15 × 10⁻⁶ / stupeň). Preto nie je vhodný do-prostredia s vysokou teplotou.
Použiteľné médiá
1. Atmosférické prostredie: Odolnosť proti korózii je lepšia ako u bežnej uhlíkovej ocele a blíži sa úrovni austenitickej nehrdzavejúcej ocele.
2. Sladkovodné a slabo kyslé médiá: Dobrá odolnosť proti korózii.
3. Nízkoteplotné-kvapaliny: Ako napríklad kvapalný dusík (-196 stupňov) a skvapalnený zemný plyn (LNG, -162 stupňov).
4. Vákuové prostredie: Vhodné pre konštrukčné komponenty kozmických lodí a presné prístroje.
5. Presný prístrojový olej a izolačné médiá: Dobrá kompatibilita.
Poznámka: INVAR je náchylný na jamkovú koróziu a korózne praskanie v prostrediach-obsahujúcich síru alebo soľnú hmlu. Pri dlhodobom vystavení vlhkému alebo korozívnemu prostrediu sa odporúča povrchová ochrana, ako je galvanické pokovovanie (napr. poniklovanie, zinkovanie) alebo náter.
Výkon pri vysokých{0}}teplotách
Tepelná rozťažnosť INVAR je jedným z jeho najdôležitejších ukazovateľov výkonu. Nižšie sú uvedené typické referenčné hodnoty pre zmenu koeficientu tepelnej rozťažnosti s teplotou:
|
Rozsah teplôt |
Priemerný koeficient lineárnej expanzie (×10⁻⁶ / stupeň) |
Poznámka |
|
20 - 50 stupeň |
0.6 |
Takmer{0}}nulová inflácia |
|
20 - 100 stupeň |
0.8 - 1.8 |
Rozsah prevádzkovej teploty jadra |
|
20 - 200 stupeň |
1.7 - 2.0 |
- |
|
20 - 300 stupeň |
4.9 |
Koeficient expanzie výrazne stúpa nad 200 stupňov |
Dlhodobá-tepelná a rozmerová stabilita:
INVAR vykazuje dobrú mikroštrukturálnu stabilitu a minimálne rozmerové zmeny, keď je v prevádzke pri teplotách nižších alebo rovných 200 stupňov po dlhšiu dobu. Počas dlhodobého- skladovania pri izbovej teplote však môžu nastať menšie zmeny rozmerov (vekové zmrštenie). Odporúča sa vykonať stabilizačné ošetrenie (udržanie pri 300-400 stupňoch po dobu 10-20 hodín) na vysoko presných dieloch, aby sa eliminovali zvyškové napätia, stabilizovala austenitická štruktúra a znížil sa rozmerový posun počas následného použitia. INVAR je obzvlášť citlivý na rýchlosť ochladzovania počas tepelného spracovania. Rýchle ochladenie môže viesť k presýteniu austenitu, čo má za následok transformáciu precipitačnej fázy počas neskoršieho použitia a spôsobuje zmeny v koeficiente tepelnej rozťažnosti.
Systém tepelného spracovania
Tepelné spracovanie INVAR má rozhodujúci vplyv na konečnú mikroštrukturálnu stabilitu a rozmerovú presnosť, pričom spoločné špecifikácie sú nasledovné:
1. Žíhanie (na zmiernenie napätia pri obrábaní a stabilizáciu mikroštruktúry): Zahrejte na 815-830 stupňov (1525 stupňov F), udržiavajte 0,5 hodiny na palec hrúbky, pec ochladzujte rýchlosťou menšou alebo rovnou 200 stupňov F za hodinu a po ochladení pod 600 stupňov F ochlaďte vzduchom.
2. Stabilizačná úprava (odporúča sa pre vysoko presné súčiastky): Podržte pri teplote 300 – 400 stupňov po dobu 10 – 20 hodín, potom pomaly ochlaďte na izbovú teplotu, aby ste odstránili zvyškové napätia, stabilizovali austenitickú mikroštruktúru a minimalizovali rozmerový posun.
3. Ošetrenie na uvoľnenie napätia (po opracovaní): Podržte pri 200-300 stupňoch 1-2 hodiny, potom nechajte vychladnúť na vzduchu, aby ste zabránili deformácii spôsobenej rezným namáhaním.
Poznámka: INVAR je veľmi citlivý na rýchlosť ochladzovania počas tepelného spracovania. Všetky tepelné úpravy sa musia vykonávať pomocou metód pomalého chladenia; rýchle ochladenie (ako je kalenie vodou) môže viesť k nestabilnej mikroštruktúre a následným rozmerovým zmenám.
Spracovateľnosť
INVAR má dobrú opracovateľnosť, ale treba venovať pozornosť jeho sklonu k tvrdnutiu:
|
Spôsob spracovania |
Odporúčané parametre/metódy |
Poznámky |
|
Práca za studena |
Valcovanie za studena, ťahanie za studena, razenie, ohýbanie |
Žíhaný stav ponúka najlepšiu tvárnosť. Venujte pozornosť odpruženiu. |
|
Mechanické obrábanie |
Sústruženie, frézovanie, vŕtanie |
Voľte ostré rezné nástroje a vhodné rezné parametre a dbajte na pracovné spevnenie. |
|
Zváranie |
TIG zváranie, odporové zváranie, zváranie elektrónovým lúčom |
Odporúča sa použiť plniaci drôt INVAR z rovnakého materiálu a následne žíhanie na-odľahčenie po zváraní |
|
Práca za tepla |
Kovanie, valcovanie za tepla |
Teplotný rozsah je úzky (850-1200 stupňov) a je prísne kontrolovaný. |
|
Chemické leptanie |
Dá sa vykonať |
Vhodné na presné spracovanie tenkých plechov |


INVAR (4J36) je navrhnutý pre presné aplikácie s extrémne vysokými požiadavkami na rozmerovú stabilitu a odporúča sa na použitie v nasledujúcich oblastiach:
Aplikačné polia
-
Presné prístroje a metrologické vybavenie (klasické aplikácie)
Metrologické etalóny na meranie dĺžky (meradla, pravítka, geodetické základné mierky), presné optické prístroje (interferometre, spektrometre, mikroskopy), laserové zariadenia (laserové rezonátory, systémy navádzania lúčov), teleskopické hlavne a nosné konštrukcie. Nízka expanzná charakteristika INVAR zaisťuje, že prístroje si zachovávajú geometrickú presnosť a optickú stabilitu zarovnania pri rôznych teplotách prostredia. -
Letectvo a kozmonautika
Konštrukčné komponenty satelitnej kamery, podporné časti systému riadenia teploty kozmickej lode, kompenzátory palivového potrubia raketových motorov, kryty gyroskopov, konštrukčné komponenty akcelerometra, udržiavanie rozmerovej stability v prostrediach s extrémnou vesmírnou teplotou (-200 stupňov až +150 stupňov ). -
Kryogenika a skladovanie a preprava LNG (základná aplikácia)
Vnútorné steny membránových{0}}zásobníkov LNG na nosičoch LNG (nákladné ochranné systémy), nosné konštrukcie nádrží LNG, kryogénne termostaty, nosné konštrukcie supravodivých magnetov. INVAR udržuje extrémne nízku tepelnú kontrakciu pri skladovacej teplote LNG -162 stupňov, čím zabraňuje praskaniu nádrže. -
Elektronický a telekomunikačný priemysel
Mikrovlnné rezonátory, kryty filtrov, kryty a podpery oscilátorov, olovené rámy integrovaných obvodov, podporné rámy doštičiek a stolov obrobkov litografických strojov, ktoré zaisťujú frekvenčnú stabilitu a presnosť polohovania na-úrovni nanometrov. -
Polovodičová a presná výroba
Presné polohovacie platformy polovodičových litografických strojov, vákuové komory v iónových implantátoroch a leptadlách, vysoko presné -jadrá a dutiny vstrekovacích foriem. -
Kvantová technológia a výskum
Vnútorné steny kryostatov riediacich chladničiek pre kvantové výpočty, konštrukčné prvky atómových hodín, nosné konštrukcie detektorov častíc, magnetické obvody spektrometrov. -
Automobilová a mechanická výroba
Vysoko presné{0}}formy na vstrekovanie,{1}}jadrá foriem na tlakové liatie, presné meradlá a kontrolné prípravky, nízko{2}}expanzné prvky z bimetalických pásov. -
Bimetalické prvky
Ako nízko{0}}expanzná vrstva materiálu pre bimetalové pásy v kombinácii s vysokou-expanznou vrstvou na vytvorenie bimetalových plátov používaných v zariadeniach na meranie a kontrolu teploty.
Dodávka a prispôsobenie
Ponúkame flexibilné a spoľahlivé riešenia dodávateľského reťazca, aby sme zaistili, že dostanete materiály INVAR(4J36), ktoré dokonale zodpovedajú požiadavkám vášho projektu.
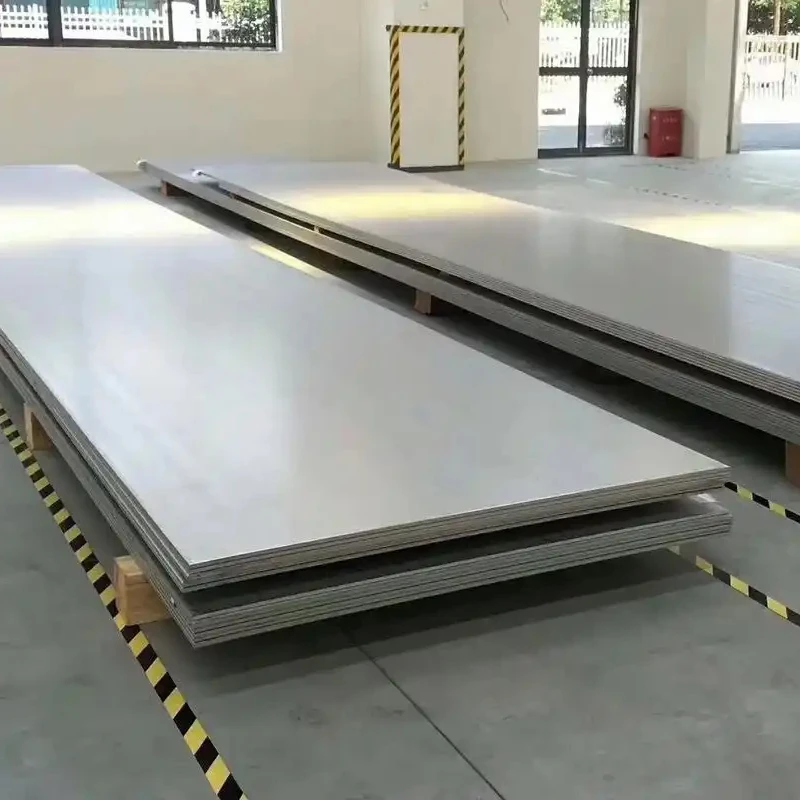
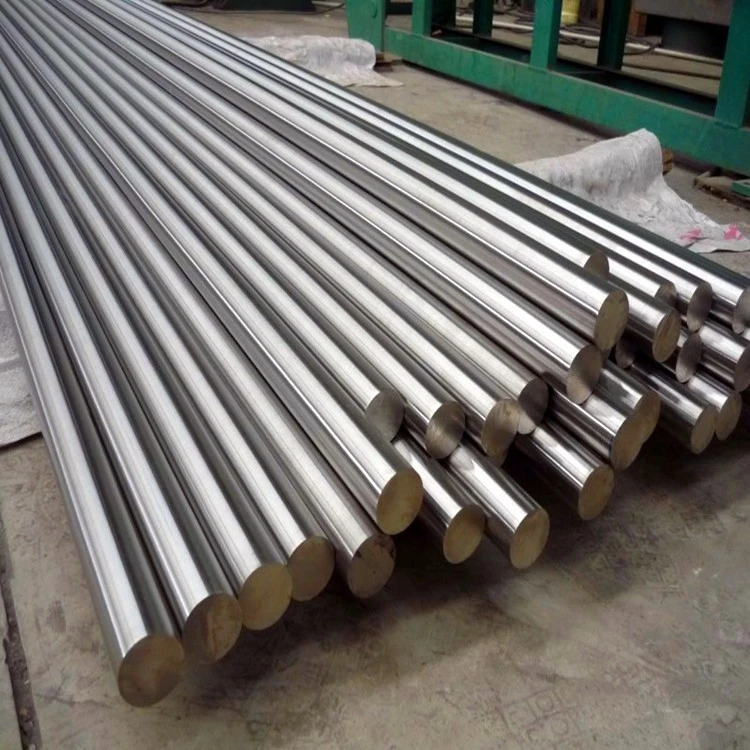
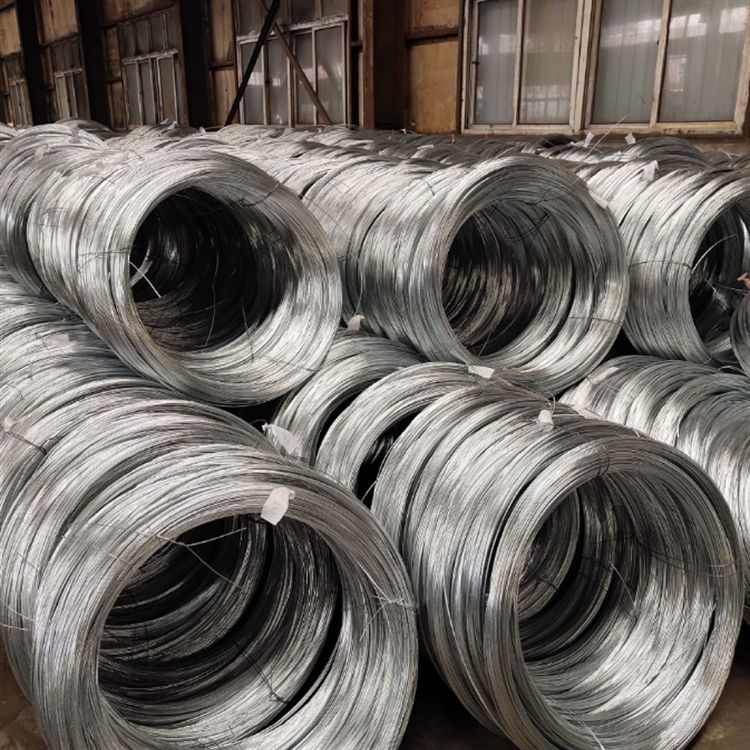
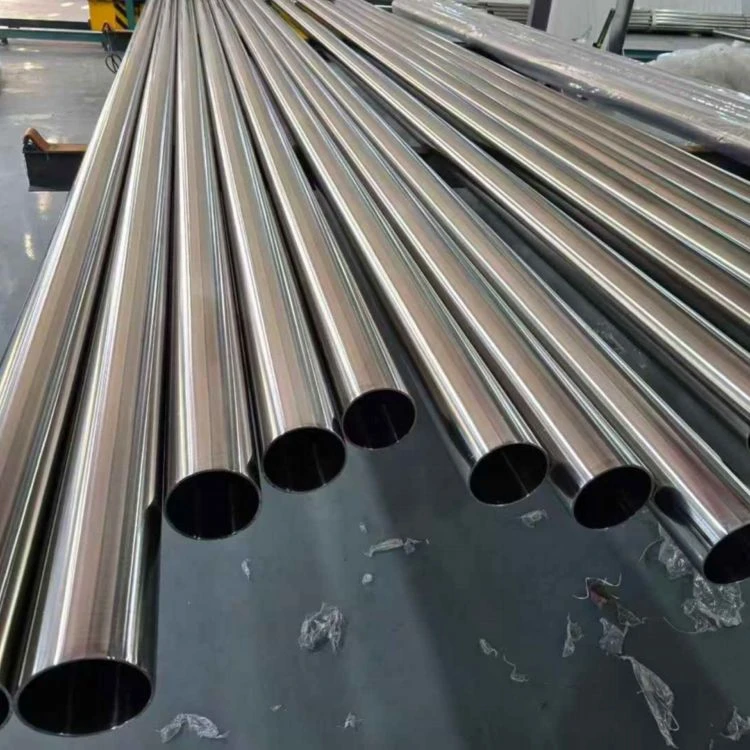
|
Formulár |
 List/Taniere
|
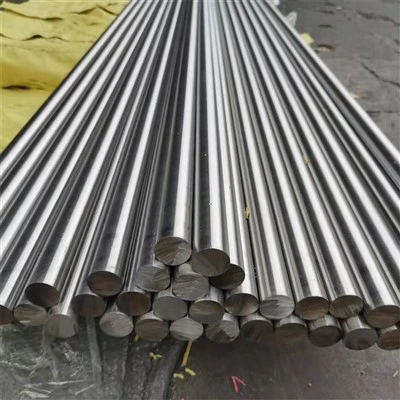
 Bar/Rod
|
 Potrubie/rúrka
|
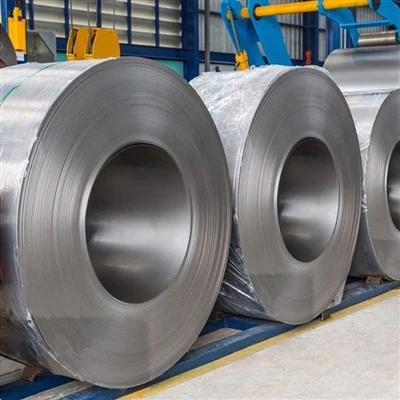
 Pásová/listová cievka
|
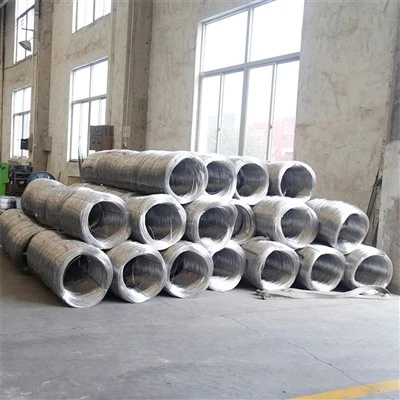
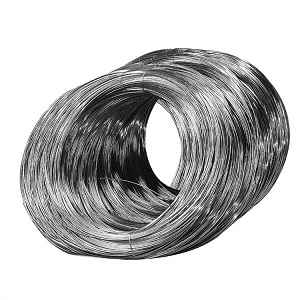 Drôt/drôt
|
|---|---|---|---|---|---|
|
Konvenčný rozsah |
Hrúbka: 0.5 - 100 mm |
Priemer Φ6-500mm |
Vonkajší priemer Φ10-300mm |
Hrúbka: 0,05 – 3,0 mm |
Priemer Φ0,1-10mm |
|
Možnosť prispôsobenia |
Plechy valcované za tepla-alebo za studena-, ultra-tenké plechy (od 0,1 mm), lisované diely, dĺžka-rezanie na určené rozmery, špeciálne povrchové úpravy (morenie, leštenie) |
Kované tyče, tyče valcované za tepla-, leštené tyče, tvarované tyče a rôzne podmienky tepelného spracovania (žíhanie, stabilizácia) |
Bezšvíkové rúry/zvárané rúry, rezanie s pevnou{0}}dĺžkou, určené pre nízkoteplotné{1}}potrubia |
Presné pásové materiály, razenie zvitkov, laminovaný zárez, neštandardná šírka, špeciálna ochranná fólia |
Presné kreslenie, zváranie prídavným drôtom, špeciálna povrchová úprava |
Prečo si vybrať nás? - Spoľahlivá inžinierska technológia. Spoľahlivé doručenie.
Nie sme len dodávateľ, ale dôveryhodný partner pre materiály v Číne.
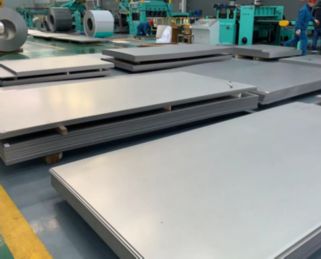
Vertikálne integrovaná výroba
Vlastné zariadenie s rozlohou 20 000 ㎡ s 10+ automatizovanými linkami (8,000+ ton/rok). Vlastné-nástrojové a lisovacie centrum umožňuje rýchle prispôsobenie a efektívnu kontrolu nákladov - bez prirážky.
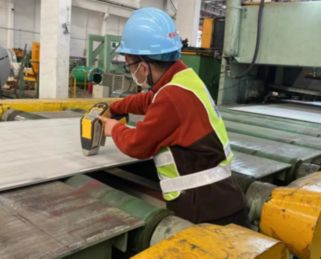
Prísna kontrola kvality v každej fáze
Úplná sledovateľnosť naprieč kľúčovými kontrolnými bodmi kontroly kvality počas celej výroby. 100 % v súlade s normami ASTM/ASME, EN a GB. Správy o skúške materiálu sú k dispozícii pri každej zásielke.
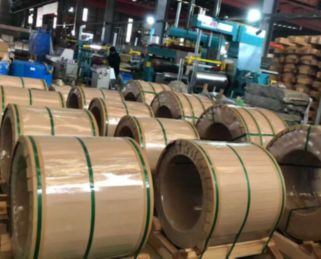
Spoľahlivé doručenie a exportné balenie
10+-ročný export do Európy, Severnej Ameriky, juhovýchodnej Ázie a Stredného východu s vodeodolnou a antikoróznou-ochranou v kombinácii s flexibilnými možnosťami dopravy zaisťuje bezpečný a včasný-doruč.
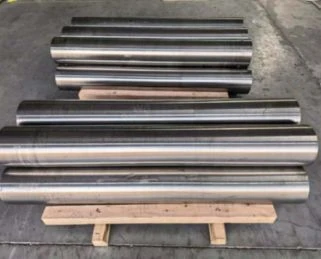
Validácia vzorky pred hromadnou výrobou
Poskytujeme bezplatné vzorky na overenie kvality, čo vám umožňuje zadávať hromadné objednávky až po schválení. Presným meraním rozmerov a transparentnou výrobou zabezpečujeme konzistenciu od vzorky až po sériovú výrobu.
FAQ
Otázka: Aké sú hlavné výhody INVAR?
Otázka: Aký je rozdiel medzi INVAR (4J36) a obyčajnou nehrdzavejúcou oceľou?
Otázka: Ako INVAR funguje? Prečo je jeho koeficient tepelnej rozťažnosti taký nízky?
Otázka: Aký druh tepelného spracovania vyžaduje INVAR?
Otázka: Aké sú najvyššie a najnižšie teploty používania pre INVAR?
Otázka: Aký je zvárací výkon INVAR?
Otázka: Môže INVAR nahradiť iné -expanzné zliatiny?
Populárne Tagy: invar, Čína invar výrobcovia, dodávatelia, továreň