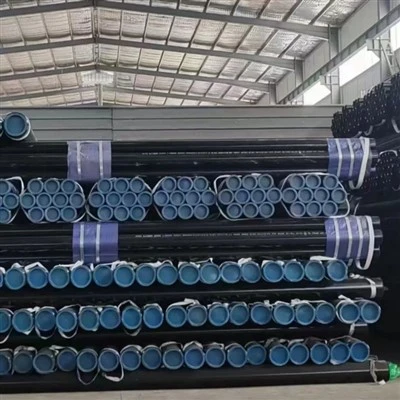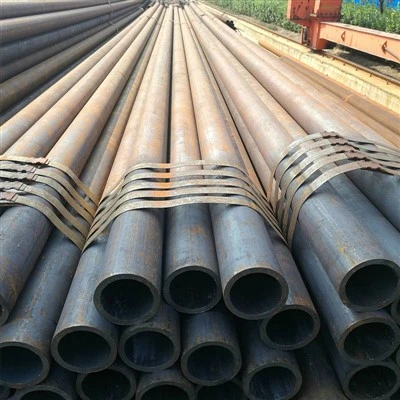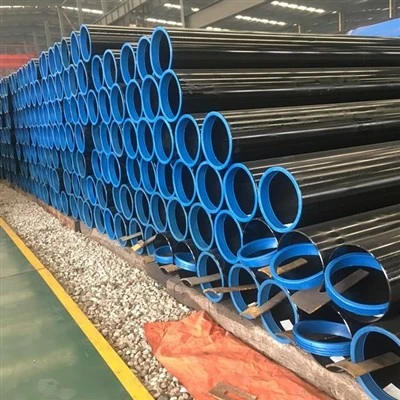
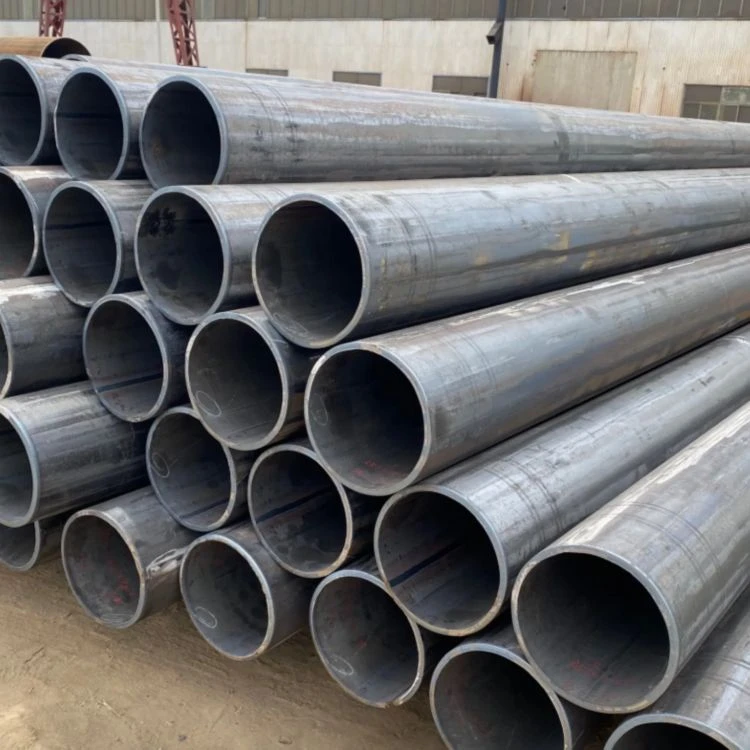
Vlastnosti produktov

Vysoká pevnosť spojená s dobrou húževnatosťou (hlavná výhoda)
Hlavná výhoda API 5L X65 spočíva vo vynikajúcej rovnováhe medzi vysokou pevnosťou a húževnatosťou. Vďaka nízko{3}}uhlíkovej mikro-legovanej konštrukcii (s obsahom uhlíka zvyčajne menším alebo rovným 0,18 %) a TMCP riadenému procesu valcovania a chladenia si X65 zachováva dobrú rázovú húževnatosť pri nízkych{7}}teplotách a zároveň zabezpečuje minimálnu medzu klzu 450 MPa a minimálnu pevnosť v ťahu 535 MPa. Jeho medza klzu je približne 1,55-krát vyššia ako medza klzu X42 (290 MPa), vďaka čomu je vhodný pre aplikácie s vyšším tlakom.
|
Výkonnostné ukazovatele |
Požiadavky na PSL1 |
Požiadavky na PSL2 |
|
Minimálna medza klzu (MPa) |
450 |
450 |
|
Maximálna medza klzu (MPa) |
- |
600 |
|
Minimálna pevnosť v ťahu (MPa) |
535 |
535 |
|
Maximálna pevnosť v ťahu (MPa) |
- |
760 |
|
Výnosový pomer |
- |
Zvyčajne menšie alebo rovné 0,93 |
|
Predĺženie |
Väčšie alebo rovné 22 % |
Väčšie alebo rovné 22 % |
Poznámka: PSL2 stanovuje limity maximálnej medze klzu a maximálnej pevnosti v ťahu (s hornými limitmi 600 MPa a 760 MPa), čím sa zabezpečuje, že materiál má dostatočnú kapacitu plastickej deformácie a vyššiu bezpečnostnú rezervu, aby sa predišlo riziku krehkého zlyhania spôsobeného príliš vysokým pomerom klzu-k{4}}ťahu.

Vynikajúci zvárací výkon (základná požiadavka na potrubnú oceľ)
Nízky uhlíkový ekvivalentný dizajn API 5L X65 zaisťuje vynikajúci zvárací výkon, ktorý je kľúčovou požiadavkou pre veľkorozmerné{2}}konštrukcie potrubných ocelí. Stupeň PSL2 vyžaduje uhlíkový ekvivalent (CEIIW) menší alebo rovný 0,43 a Pcm menší alebo rovný 0,25, čo zaisťuje dobrú húževnatosť a odolnosť voči praskaniu za studena v tepelne-ovplyvnenej zóne v podmienkach zvárania v teréne.
Kľúčové body zvárania:
• Nízka hodnota CE:
Účinne znižuje tendenciu oblasti ovplyvnenej teplom zváraním-vytvrdzovať a znižuje riziko vzniku trhlín za studena
• Nízky obsah-škodlivých{1}}prvkov:
Prísna kontrola obsahu P a S (S menšie alebo rovné 0,005 %), aby sa zabezpečila čistota zvaru a základného materiálu
• Vhodné pre rôzne metódy zvárania:
zváranie na tupo bezšvíkových oceľových rúr, zváranie pod tavivom špirálovo/priamy šev zváraných rúr atď., s dobrým výkonom pri zváraní v teréne
Pre triedu PSL1 je horná hranica obsahu uhlíka relatívne široká (menej alebo rovná 0,28 %) a počas zvárania sa odporúča predhriatie na 100-150 stupňov. Pre kvalitu PSL2 je požiadavka na obsah uhlíka prísnejšia (menej ako alebo rovná 0,16-0,18 %), čo vedie k lepšej zvárateľnosti a zvyčajne nie je potrebné žiadne špeciálne predhrievanie alebo je potrebná iba nižšia teplota predhrievania.

Dobrá húževnatosť- pri nízkych teplotách a odolnosť voči krehkému lomu
Typ API 5L X65 PSL2 vyžaduje Charpyho V-vrubové testovanie, aby sa zaistila odolnosť materiálu voči krehkému lomu pri nízkych-teplotách prevádzkových podmienok. Jemnozrnná mikroštruktúra získaná prostredníctvom procesu TMCP výrazne zvyšuje húževnatosť materiálu pri nízkych-teplotách, čo umožňuje spoľahlivé použitie potrubnej ocele X65 v chladných oblastiach a prostrediach s veľkými sezónnymi teplotnými výkyvmi.
Typický index rázovej húževnatosti (PSL2):
• Testovacia teplota: -30 stupňov alebo nižšia (podľa požiadaviek používateľa)
• Minimálna energia nárazu: väčšia alebo rovná 42 J (priemer) / väčšia alebo rovná 36 J (individuálna hodnota)
• Energia nárazu X65 je zvyčajne vyššia ako 75-100 J

Dobrá odolnosť proti korózii a prispôsobivosť životnému prostrediu
API 5L X65 vykazuje dobrú odolnosť voči rovnomernej korózii v normálnych atmosférických, sladkej vode, pôde a ropných a plynových médiách. Pre kyslé prevádzkové prostredia (obsahujúce H₂S) poskytuje príloha J API 5L PSL2 dodatočné požiadavky na rúry odolné voči kyslosti- (X65MS / L450MS), vrátane nižšieho obsahu síry (menší alebo rovný 0,002 %), kontroly tvrdosti (menší alebo rovný 250 HV) a prísneho overenia odolnosti HIC/SSC.
Pre morské prostredie vykazuje trieda X65 Q/T po temperovaní vynikajúcu nízkoteplotnú húževnatosť a odolnosť voči krehkému lomu, vďaka čomu je vhodná pre štrukturálne potrubia na mori a podmorské potrubia. Pri použití v náročných prevádzkových podmienkach stanovuje norma PSL2 prísnejšie požiadavky na chemické zloženie, tvrdosť a odolnosť proti praskaniu spôsobenému vodíkom (HIC).
Dobré ohýbanie a spracovanie za studena
API 5L X65 má nižší obsah uhlíka a mierny pomer prieťažnosti-k{3}}ťahu (požiadavka PSL2 menšia alebo rovná 0,93), čo mu dáva dobrú tvárnosť pri ohýbaní za studena. Je vhodný na výrobu za studena-ohýbaných rúr a možno ho použiť na výrobu za tepla-ohýbaných kolien prostredníctvom procesov ohýbania za tepla. Vykazuje tiež dobré vlastnosti v strihu, strihaní a tvarovaní valcovaním v podmienkach zvitkov a dosiek. Jeho vlastnosti vytvrdzovania pomáhajú zlepšiť pevnosť po ohýbaní za studena.
Technické špecifikácie
Chemické zloženie (API Spec 5L / ISO 3183)
|
Prvok |
Bezšvíková trubica PSL1 |
Zvárané potrubie PSL1 |
PSL2 |
Poznámka |
|
C |
Menej ako alebo rovné 0,28 % |
Menšie alebo rovné 0,26 % |
Menšie alebo rovné 0,16 – 0,18 % |
Nízko{0}}uhlíkový dizajn zaisťuje zvárateľnosť a nízkoteplotnú{1}}pevnosť |
|
Mn |
Menšie alebo rovné 1,30 % |
Menšie alebo rovné 1,30 % |
Menšie alebo rovné 1,10 – 1,70 % |
Posilnenie pevného roztoku, zlepšenie pevnosti |
|
P |
Menšie alebo rovné 0,030 % |
Menšie alebo rovné 0,030 % |
Menšie alebo rovné 0,025 % |
Škodlivé prvky, prísne kontrolované |
|
S |
Menšie alebo rovné 0,030 % |
Menšie alebo rovné 0,030 % |
Menšie alebo rovné 0,005 – 0,015 % |
Škodlivé prvky, prísne kontrolované na zaistenie odolnosti pri nízkych{0}}teplotách |
|
Si |
Menšie alebo rovné 0,45 % |
Menšie alebo rovné 0,45 % |
Menšie alebo rovné 0,45 – 0,50 % |
Deoxidátor, zlepšenie pevnosti |
|
V |
Menšie alebo rovné 0,05 % |
Menšie alebo rovné 0,05 % |
Menšie alebo rovné 0,10 % |
Mikrolegovacie prvky, precipitačné spevnenie |
|
Pozn |
Menšie alebo rovné 0,05 % |
Menšie alebo rovné 0,05 % |
Menšie alebo rovné 0,05 % |
Mikrolegovacie prvky, riadené valcovanie pre jemné zrno |
|
Ti |
Menšie alebo rovné 0,04 % |
Menšie alebo rovné 0,04 % |
Menšie alebo rovné 0,02 – 0,04 % |
Mikrolegovacie prvky, precipitačné spevnenie |
|
Cr |
- |
- |
Menšie alebo rovné 0,50 % |
Zlepšite vytvrditeľnosť a odolnosť proti korózii |
|
Mo |
- |
- |
Menšie alebo rovné 0,20 % |
Zlepšite kaliteľnosť a stabilitu temperovania |
|
Ni |
- |
- |
Menšie alebo rovné 0,20 % |
Zlepšite odolnosť-pri nízkych teplotách |
|
Cu |
- |
- |
Menšie alebo rovné 0,20 % |
Zlepšite odolnosť proti atmosférickej korózii |
|
CEIIW |
- |
- |
Menej ako alebo rovné 0,43 % |
Uhlíkový ekvivalent, kontrola zvariteľnosti |
|
PCm |
- |
- |
Menšie alebo rovné 0,25 % |
Index citlivosti na trhliny |
|
Fe |
Zostávajúce množstvo (≈ 97 %) |
Zostávajúce množstvo (≈ 97 %) |
Zostávajúce množstvo (≈ 97 %) |
Maticový prvok |
Fyzikálne vlastnosti
|
Nehnuteľnosť |
Hodnota/Rozsah |
Podmienky testu |
|
Hustota |
≈ 7,85 g/cm³ |
Izbová teplota (20 stupňov) |
|
Bod topenia |
≈ 1420-1460 stupňov |
--- |
|
Modul pružnosti |
≈ 207 GPa |
Izbová teplota |
|
Tepelná vodivosť |
≈ 50 W/(m·K) |
Izbová teplota |
|
Koeficient tepelnej rozťažnosti (20-100 stupňov) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissonov pomer |
≈ 0.28 |
Izbová teplota |
Mechanické vlastnosti (typická hodnota)
|
Výkon |
PSL1 |
PSL2 |
Implementačné štandardy |
|
Minimálna medza klzu |
450 MPa |
450 MPa |
API špecifikácia 5L / ISO 3183 |
|
Maximálna medza klzu |
- |
600 MPa |
API špecifikácia 5L / ISO 3183 |
|
Minimálna pevnosť v ťahu |
535 MPa |
535 MPa |
API špecifikácia 5L / ISO 3183 |
|
Maximálna pevnosť v ťahu |
- |
760 MPa |
API špecifikácia 5L / ISO 3183 |
|
Predĺženie |
Väčšie alebo rovné 22 % |
Väčšie alebo rovné 22 % |
API špecifikácia 5L |
Poznámka: „X65“ v API 5L X65 sa vzťahuje na minimálnu medzu klzu 65 000 psi (približne 450 MPa), pričom číslo predstavuje jednotku v kilopoundoch na štvorcový palec (ksi). Úroveň pevnosti X65 je približne 1,55-násobok pevnosti X42 (290 MPa). Skutočná medza klzu materiálu rúrky sa typicky pohybuje medzi 470-550 MPa a pevnosť v ťahu sa pohybuje medzi 550-650 MPa.
Použiteľné médiá
1. Zemný plyn, surová ropa a rafinovaná ropa: Vysoké-vysokotlakové-hlavné prenosové vedenia
2. Voda a kal: Diaľkové-vodné potrubia, preprava kalu
3. Chemické médiá: Vysokotlakové-potrubia kvapalín v chemických závodoch
4. Mestský plyn: Mestské vysokotlakové-distribučné siete plynu
5. Konštrukčné potrubia: Stavebné konštrukcie, plášť plošiny na mori (-nekorózne prostredie)
6. Všeobecné korozívne prostredie: Konvenčná pôda, atmosféra, sladká voda
Poznámka: API 5L X65 nie je vhodné pre vysoko-teplotné, vysoko-tlakové, silne kyslé médiá (ako je horúca koncentrovaná kyselina chlorovodíková a kyselina fluorovodíková). V kyslom prostredí oleja a plynu s obsahom H₂S by sa mali zvoliť materiály špeciálnej kvality špecifikované v prílohe J API 5L PSL2 (kyselinovzdorné rúry X65MS / L450MS) s dodatočnou kontrolou obsahu síry (menší alebo rovný 0,002 %), tvrdosti (výkon menší alebo rovný 250 HV) a HIC.
Forma produktu a výrobný proces
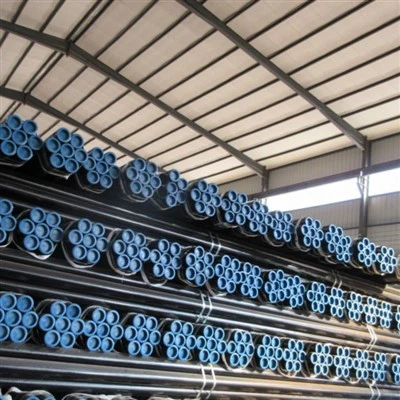
Bezšvíkové oceľové potrubie (bezšvíkové)
Proces: Piercing valcovaním za tepla + predlžovacie valcovanie
Rozsah priemeru: 21.3 - 1067 mm (1/2" - 42")
Rozsah hrúbky steny: 2 - 150 mm
Vlastnosti: Bezšvová, vysokotlaková-únosná kapacita, vhodná pre vysokotlakové-rozvody ropy a plynu
Typické aplikácie: vysokotlaková{0}}doprava kvapalín, zberné a prepravné potrubia z ústia ropných a plynových vrtov
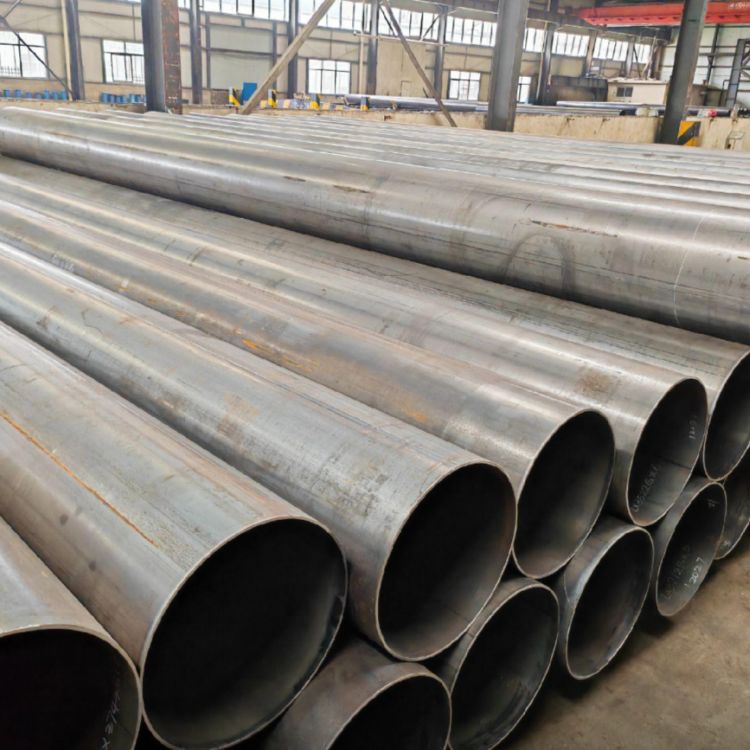
Vysokofrekvenčné odporovo zvárané potrubie s rovným švom{0} (ERW)
Proces: Zvitok valcovaný za tepla- → Ohýbanie za studena → Vysoko-frekvenčné odporové zváranie
Rozsah vonkajšieho priemeru: Typicky menší alebo rovný 610 mm (24")
Rozsah hrúbky steny: Typicky menšia alebo rovná 20 mm
Vlastnosti: Vysoká rozmerová presnosť, vysoká efektívnosť výroby a významné nákladové výhody
Typické aplikácie: stredotlakové a nízkotlakové-pobočky ropy a zemného plynu, mestské plynovody a konštrukčné potrubia
Regulácia tepelného príkonu pri zváraní: Vysoko{0}}frekvenčné zváranie pri frekvencii vyššej alebo rovnej 100 kHz (požiadavka PSL2) na zabezpečenie stabilnej kvality zvaru
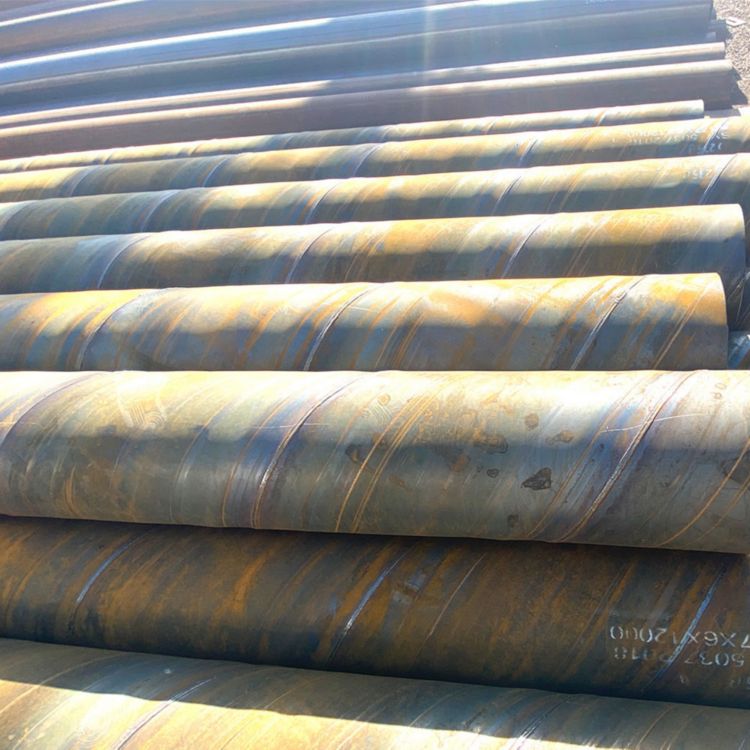
Špirálová zváraná rúra s ponoreným oblúkom (SSAW)
Proces: Zvitok valcovaný za tepla- → Špirálové tvarovanie → Obojstranné- zváranie pod tavivom
Rozsah vonkajšieho priemeru: Zvyčajne 219 - 2500 mm
Rozsah hrúbky steny: 6 - 25 mm
Vlastnosti: Veľký priemer ponúka významné výhody a umožňuje z oceľových pásov rovnakej šírky vyrábať rôzne priemery. Namáhanie špirálových zvarov je len 75-90% oproti rovným švom, čo im umožňuje odolávať vyšším tlakom. Teoreticky sa dajú kontinuálne vyrábať v neobmedzených dĺžkach.
Typické aplikácie: potrubia na prepravu vody a plynu veľkého-priemeru, plášte pre inžinierske práce na mori
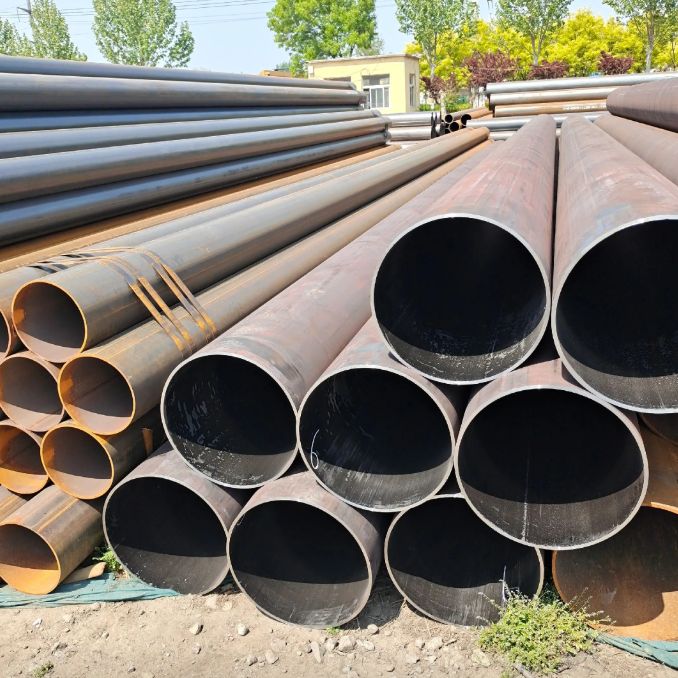
Potrubie zvárané pod tavivom s rovným švom (LSAW)
Proces: Oceľový plech → tvárnenie JCOE / tvárnenie UOE → obojstranné{0}}zváranie pod tavivom
Rozsah vonkajšieho priemeru: 406 - 1620 mm (16" - 64")
Rozsah hrúbky steny: 6 - 50 mm
Vlastnosti: Krátke zvary, nízka spotreba zváracieho materiálu, široký rozsah vonkajšieho priemeru a hrúbky steny
Typické aplikácie: vysokotlakové{0}}potrubia na dlhé{1}}diaľkové prepravy, podmorské potrubia, ťažobné a prepravné siete ropy a plynu
Platné normy a dodacia podmienka
Štandard: API Spec 5L,ISO 3183,GB/T 9711
Úroveň špecifikácie produktu: PSL1 (základná úroveň), PSL2 (rozšírená úroveň)
Stav dodávky: valcované za tepla-, riadené valcovanie (TMCP), normalizované, normalizované valcovanie, tepelné spracovanie (kalenie + temperovanie) atď.
Koncové spracovanie: ploché konce, skosené konce, závitové konce, špeciálne lícované konce
Certifikát: Pri dodržiavaní požiadaviek PSL2 je potrebné poskytnúť certifikát zhody (povinné SR15.1) a musí byť implementovaná úplná-sledovateľnosť procesu (povinné SR15.2).
Kľúčové body liečebného režimu a zvárania
Konečný výkon API 5L X65 závisí od procesu valcovania riadeného TMCP a riadeného chladenia alebo ochladzovania a temperovania (Q&T):
1. Riadené valcovanie a riadené chladenie (TMCP, používané na získanie jemnozrnnej mikroštruktúry a optimálnych mechanických vlastností):
Zahrejte na 1100-1200 stupňov na hrubé valcovanie, potom vykonajte riadené valcovanie s veľkým znížením rozsahu teplôt na konečnú úpravu 850-950 stupňov (valcovanie v zóne bez rekryštalizácie), po ktorom nasleduje riadené chladenie v rámci 600-800 stupňov . Výsledkom je rovnomerná a jemná mikroštruktúra feritu + perlitu (veľkosť zrna zvyčajne väčšia alebo rovná 9), ktorá zaisťuje vyváženú kombináciu pevnosti a húževnatosti. Pre kyslé potrubné vedenia je TMCP preferovanou cestou procesu, aby sa zabránilo zrážaniu škodlivých fáz.
2. Kalenie a temperovanie (Q&T, pre triedu X65Q, na dosiahnutie vynikajúceho celkového výkonu):
Pre X65Q v kvalite PSL2 sa vyžaduje ochladzovanie a temperovanie: zahrejte na 900-940 stupňov na kalenie, po ktorom nasleduje popúšťanie v rozsahu 530-630 stupňov. Spracovanie kalením a temperovaním môže ďalej zjemniť štruktúru zŕn, zlepšiť odolnosť proti HIC a organizačnú jednotnosť. Čím nižšia je teplota popúšťania (napr. 530 stupňov), tým vyššia je pevnosť; čím vyššia je teplota popúšťania (napr. 630 stupňov), tým lepšia je húževnatosť.
3. Po-tepelnom spracovaní zvaru (ak sa vyžaduje):
Ak sa po zváraní krúžku potrubia vyžaduje uvoľnenie napätia, je možné vykonať tepelné spracovanie po zvare pri teplote 550-650 stupňov po dobu 1-2 hodín. Tepelné spracovanie po-zváraní by malo venovať pozornosť riadeniu rýchlosti ohrevu a ochladzovania, aby nedošlo k ovplyvneniu mikroštruktúry a vlastností základného materiálu. Štúdie ukázali, že tepelné spracovanie na uvoľnenie napätia po zváraní pri 600 stupňoch môže účinne znížiť zvyškové napätia a zlepšiť húževnatosť.
Dôležité pripomenutie:
V konvenčných prostrediach na prenos oleja a plynu bez H₂S sa po zváraní zvyčajne nevyžaduje tepelné spracovanie na uvoľnenie napätia.
Pre potrubia v kyslom prostredí (obsahujúce H₂S) sa vyžaduje prísny súlad s prílohou J API 5L PSL2, aby sa predišlo nadmernej tvrdosti (menej alebo rovnajúcej sa 250 HV) spôsobenej nesprávnym tepelným spracovaním po zváraní.
Počas zvárania je potrebná prísna kontrola tepelného príkonu (odporúča sa 0,5{2}}2,5 kJ/mm) a interpass teploty (zvyčajne menšia alebo rovná 100 stupňom), aby sa zabránilo zhrubnutiu zrna v tepelne ovplyvnenej zóne a nadmernej tvrdosti.
API 5L X65 (L450) je vhodný pre vysokotlakové-ropné a plynové-potrubia na dlhé vzdialenosti, námorné potrubia a vysokopevnostné konštrukčné potrubia. Odporúča sa používať v nasledujúcich oblastiach:
Aplikačné polia
-
Diaľkové-hlavné prepravné vedenia pre ropu a zemný plyn
● Diaľkové-vysokotlakové-potrubia na prepravu ropy a plynu
● Podmorské potrubia, námorné stúpačky
● Veľké zberné a prepravné siete zemného plynu, sieť diaľkových plynovodov -
Mestská sieť vysokotlakových{0} plynovodov
● Mestská vysokotlaková-sieť plynovodov na prepravu a distribúciu zemného plynu
● Vstupné a výstupné hlavné potrubia vysokotlakovej regulačnej stanice plynu -
Inžinierstvo na prepravu vody a zavlažovanie
● Diaľkové-vysoko{1}}vodné potrubie na prenos vody
● Veľký-projekt na ochranu vody podporujúci potrubia -
Chemické inžinierstvo a priemyselné vysokotlakové-potrubia
● Vysokotlakové{0}}procesné potrubia v chemických závodoch
● Vysokotlakové cirkulačné vodné potrubie{0}} elektrárne -
Konštrukčné potrubie (vysoká pevnosť)
● Bunda na offshore platforme (vysokopevná{0}}časti)
● Rúry pre veľké pilótové základy mostov
● Oceľové nosné rúry výškových budov{0}
● Základové konštrukčné potrubie veternej energie na mori
Dodávka a prispôsobenie
Ponúkame flexibilné a spoľahlivé riešenia dodávateľského reťazca, aby sme zaistili, že dostanete potrubné potrubie API 5L X65, ktoré dokonale zodpovedá požiadavkám vášho projektu.
|
Formulár |
 Bezšvová oceľ
Pipe |
 Odolnosť rovného švu
Zvárané potrubie (ERW) |
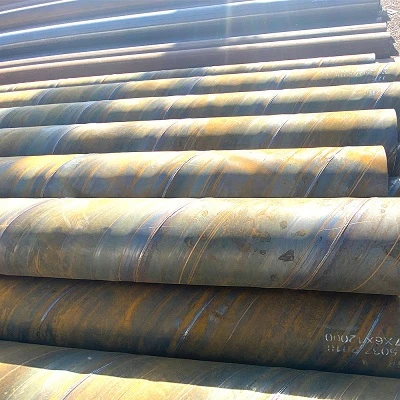 Špirálový ponorný oblúk
Zvárané potrubie (SSAW) |
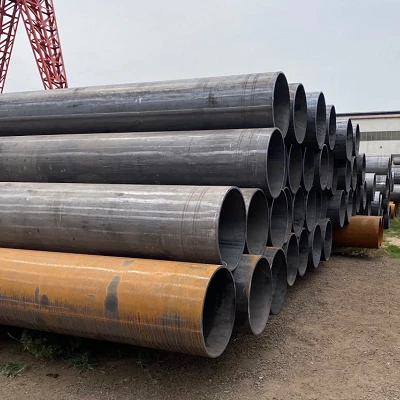 Rovný šev ponorený
Oblúkovo zvárané potrubie (LSAW) |
|---|---|---|---|---|
|
Konvenčný rozsah |
Vonkajší priemer: 21.3 - 1067 mm; Hrúbka steny: 2 - 150 mm |
Vonkajší priemer: 21.3 - 610 mm; Hrúbka steny: 2 - 20 mm |
Vonkajší priemer: 219 - 2500 mm; Hrúbka steny: 6 - 25 mm |
Vonkajší priemer: 406 - 1620 mm; Hrúbka steny: 6 - 50 mm |
|
Možnosť prispôsobenia |
Bezšvíkové rúry valcované za tepla-, rezanie s pevnou{1}}dĺžkou, skosenie, závity na koncoch rúr, špeciálne podmienky tepelného spracovania |
Vysokofrekvenčné{0}}rovné{1}}varové zvárané rúry, rezanie s pevnou{2}}dĺžkou, úkosové spracovanie, galvanizácia/pokovovanie plastov |
Špirálovo zvárané rúry s veľkým{0}}priemerom, rezanie s pevnou-dĺžkou, skosenie, antikorózny{2}náter (FBE/3PE) |
Tvárnenie JCOE/UOE, dĺžkové rezanie, úkosové opracovanie, špeciálna úprava koncov rúr |
Prečo si vybrať nás? - Spoľahlivá inžinierska technológia. Spoľahlivé doručenie.
Nie sme len dodávateľ, ale dôveryhodný partner pre materiály v Číne.
Vertikálne integrovaná výroba
Vlastné zariadenie s rozlohou 20 000 ㎡ s 10+ automatizovanými linkami (8,000+ ton/rok). Vlastné-nástrojové a lisovacie centrum umožňuje rýchle prispôsobenie a efektívnu kontrolu nákladov - bez prirážky.
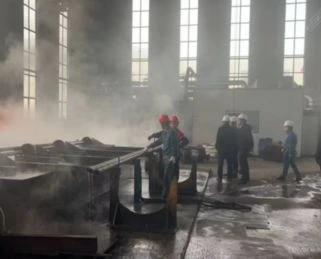
Prísna kontrola kvality v každej fáze
Úplná sledovateľnosť naprieč kľúčovými kontrolnými bodmi kontroly kvality počas celej výroby. 100 % v súlade s normami ASTM/ASME, EN a GB. Správy o skúške materiálu sú k dispozícii pri každej zásielke.
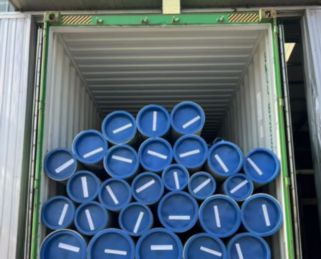
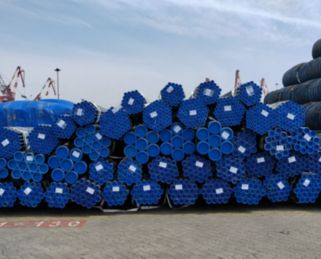
Spoľahlivé doručenie a exportné balenie
10+-ročný export do Európy, Severnej Ameriky, juhovýchodnej Ázie a Stredného východu s vodeodolnou a antikoróznou-ochranou v kombinácii s flexibilnými možnosťami dopravy zaisťuje bezpečný a včasný-doruč.
Validácia vzorky pred hromadnou výrobou
Poskytujeme bezplatné vzorky na overenie kvality, čo vám umožňuje zadávať hromadné objednávky až po schválení. Presným meraním rozmerov a transparentnou výrobou zabezpečujeme konzistenciu od vzorky až po sériovú výrobu.
FAQ
Otázka: Aké sú hlavné výhody API 5L X65?
Otázka: Aký je rozdiel medzi API 5L X65 PSL1 a PSL2? Ako si vybrať?
Otázka: Aké sú rozdiely medzi API 5L X42, X52, X65 a X70? Ako si medzi nimi vybrať?
Otázka: Aká je maximálna prevádzková teplota pre API 5L X65?
Otázka: Aký je zvárací výkon API 5L X65?
Otázka: Aká je odolnosť API 5L X65 proti korózii?
Otázka: Môže API 5L X65 nahradiť ASTM A53 alebo X42?
Populárne Tagy: api 5l x65, Čína api 5l x65 výrobcovia, dodávatelia, továreň